

হরাইজন্টাল হাই স্পিড ব্যান্ড স মেশিন: প্রকার, স্পেসিফিকেশন, ব্লেড নির্বাচন এবং ইন্ডাস্ট্রিয়াল অ্যাপ্লিকেশনের সম্পূর্ণ গাইড
 2026.03.18
 শিল্প খবর
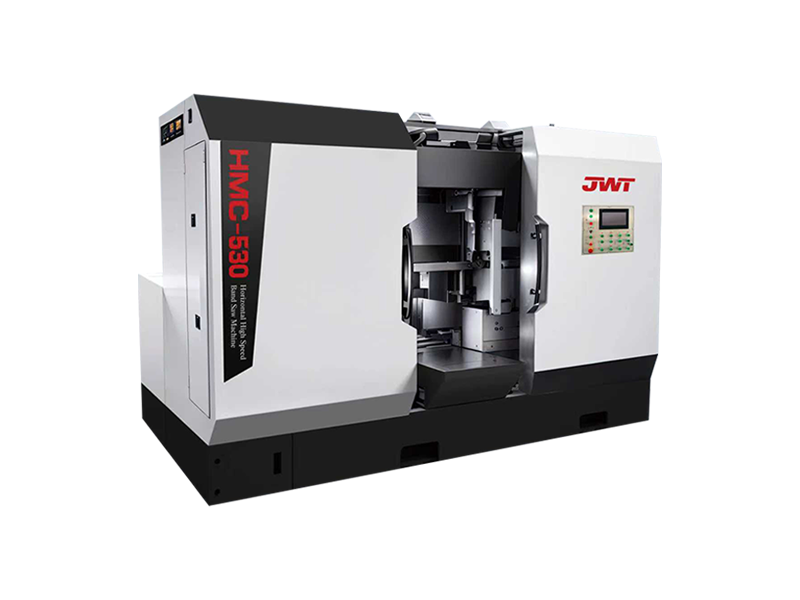
A অনুভূমিক উচ্চ গতির ব্যান্ড করাত মেশিন ধাতু, কাঠ, প্লাস্টিক, এবং যৌগিক উপকরণগুলিকে প্রথাগত ব্যান্ডের করাতের তুলনায় যথেষ্ট উচ্চতর ব্লেড বেগে টুকরো টুকরো করার জন্য তৈরি করা একটি নির্ভুল কাটিং টুল, দ্রুত চক্রের সময়, ক্লিনার কাট পৃষ্ঠ এবং মাত্রিক নির্ভুলতার সঙ্গে আপস না করেই অধিকতর থ্রুপুট প্রদান করে। উল্লম্ব ব্যান্ড করাতের বিপরীতে যেখানে ওয়ার্কপিসটিকে একটি স্থির ব্লেড জুড়ে ম্যানুয়ালি খাওয়ানো হয়, অনুভূমিক কনফিগারেশনগুলি একটি স্থির ভিজে উপাদানটিকে আটকে দেয় যখন করাতের মাথাটি এটির মধ্য দিয়ে নেমে আসে বা অতিক্রম করে — এমন একটি নকশা যা সহজাতভাবে নিরাপদ, আরও পুনরাবৃত্তিযোগ্য এবং উত্পাদন-ভলিউম কাটার ক্রিয়াকলাপের জন্য আরও উপযুক্ত। মহাকাশ এবং স্বয়ংচালিত উত্পাদন থেকে শুরু করে স্ট্রাকচারাল স্টিল ফ্যাব্রিকেশন এবং আসবাবপত্র উত্পাদন পর্যন্ত শিল্পগুলি তাদের কাঁচামাল প্রক্রিয়াকরণ কর্মপ্রবাহের ভিত্তি হিসাবে এই মেশিনগুলির উপর নির্ভর করে।
একটি অনুভূমিক উচ্চ গতির ব্যান্ড স' মেশিন কী এবং এটি কীভাবে কাজ করে
A অনুভূমিক ব্যান্ড করাত মেশিন দুটি চালিত চাকার মধ্যে টানযুক্ত একটি ক্রমাগত লুপড ব্লেডের নীতির উপর কাজ করে — একটি চালিত ড্রাইভ হুইল এবং একটি প্যাসিভ আইডলার হুইল — যা ব্লেডটিকে একটি একক, সামঞ্জস্যপূর্ণ কাটার দিকে ঘোরায়। অনুভূমিক কনফিগারেশনে, করাত ধনুক (ব্লেড এবং চাকা বহনকারী ফ্রেম) মাউন্ট করা হয় যাতে ফলকটি মেঝের সাপেক্ষে একটি অনুভূমিক সমতলে ভ্রমণ করে। ওয়ার্কপিসটি একটি হাইড্রোলিক বা যান্ত্রিক ভিজে সুরক্ষিত থাকে এবং করাত ধনুকটি মাধ্যাকর্ষণ বা জলবাহী চাপের মাধ্যমে নেমে আসে, যা কাটা উপাদানটির ক্রস-সেকশনের মাধ্যমে ব্লেডকে খাওয়ায়।
কি উন্নত করে a উচ্চ গতির ব্যান্ড দেখেছি মান-গতির সমতুল্যের উপরে ব্লেড বেগ। ধাতব কাটার জন্য প্রচলিত ব্যান্ড করাত প্রতি মিনিটে 20-80 মিটার ব্লেড গতিতে কাজ করে। উচ্চ গতির ভেরিয়েন্টগুলি - বিশেষ করে যেগুলি কার্বাইড-টিপড বা দ্বি-ধাতু ভেরিয়েবল-পিচ ব্লেড দিয়ে সজ্জিত - উপাদানের প্রকারের উপর নির্ভর করে 100-400 মিটার প্রতি মিনিটে কাজ করে৷ এই প্রসারিত গতির পরিসর মেশিনটিকে কম বেগে হার্ড টুল স্টিল কাটা থেকে উল্লেখযোগ্যভাবে উচ্চ গতিতে অ্যালুমিনিয়াম অ্যালয়, প্লাস্টিক এবং নন-লৌহঘটিত ধাতু কাটাতে রূপান্তরিত করতে দেয়, নাটকীয়ভাবে প্রতি টুকরো কাটের সময় হ্রাস করে এবং দৈনিক আউটপুট ক্ষমতা বৃদ্ধি করে।
করাত ধনুকটির অবতরণ একটি হাইড্রোলিক ফিড কন্ট্রোল ভালভ দ্বারা নিয়ন্ত্রিত হয় যা উপাদান প্রতিরোধের উপর ভিত্তি করে কাটা চাপ সামঞ্জস্য করে। সম্পূর্ণ স্বয়ংক্রিয় মডেলগুলিতে, এই ফিড রেটটি সার্ভো-নিয়ন্ত্রিত এবং মোটর লোড প্রতিক্রিয়ার প্রতিক্রিয়া হিসাবে মেশিনের CNC বা PLC সিস্টেম দ্বারা ক্রমাগত সমন্বয় করা হয় — একটি বৈশিষ্ট্য যাকে অভিযোজিত বা ধ্রুবক-লোড ফিড নিয়ন্ত্রণ বলা হয় যা ব্লেডকে ওভারলোডিং থেকে রক্ষা করে যখন কাটার গতি সর্বাধিক করে।
একটি উচ্চ গতির অনুভূমিক ব্যান্ড করাতের মূল উপাদান
ক এর প্রধান যান্ত্রিক এবং বৈদ্যুতিক সাবসিস্টেম বোঝা অনুভূমিক উচ্চ গতির ব্যান্ড করাত মেশিন ক্রেতাদের স্পেসিফিকেশন মূল্যায়ন, রক্ষণাবেক্ষণকারী দলগুলি আপটাইম পরিচালনা করে এবং অপারেটরদের জন্য অত্যাবশ্যক, যারা গুণমানের সমস্যাগুলি নির্ণয় করে৷ প্রতিটি উপাদান মেশিনের কর্মক্ষমতা এবং কাট গুণমানে সরাসরি ভূমিকা পালন করে।
ধনুক এবং ফ্রেম গঠন দেখেছি
করাত ধনুক হল কাঠামোগত সমাবেশ যাতে ব্লেডের চাকা, ব্লেড গাইড এবং ড্রাইভ মোটর থাকে। উচ্চ গতির মেশিনে, আক্রমনাত্মক কাটার সময় উচ্চতর ব্লেড বেগ এবং প্রতিক্রিয়াশীল শক্তি দ্বারা উত্পন্ন কম্পনকে প্রতিরোধ করার জন্য এই ফ্রেমটিকে মানক করাতের তুলনায় উল্লেখযোগ্যভাবে আরও কঠোর হতে হবে। প্রিমিয়াম মেশিনগুলি ঢালাই লোহা বা ভারী-গেজ ঢালাই করা ইস্পাত ধনুক ব্যবহার করে যেগুলি অবশিষ্ট বিকৃতি দূর করতে ফ্যাব্রিকেশনের পরে চাপ-মুক্ত হয়। ধনুকের অনমনীয়তা সরাসরি ব্লেড ট্র্যাকিং স্থায়িত্ব নির্ধারণ করে এবং ফলস্বরূপ, সোজাতা কেটে যায়। একটি নমনীয় বা অনুরণিত ধনুক তরঙ্গায়িত কাট তৈরি করে — কম ক্ষমতাসম্পন্ন বা দুর্বল ইঞ্জিনিয়ারড বাজেট মেশিনগুলির উপর একটি সাধারণ মানের অভিযোগ।
ড্রাইভ মোটর এবং পরিবর্তনশীল গতি সিস্টেম
ড্রাইভ মোটর ড্রাইভ চাকাকে শক্তি দেয় যা ব্লেডকে সরায়। চালু উচ্চ গতির অনুভূমিক ব্যান্ড করাত , মোটরটি সাধারণত একটি ভেরিয়েবল ফ্রিকোয়েন্সি ড্রাইভ (VFD) এর সাথে যুক্ত একটি তিন-ফেজ ইন্ডাকশন মোটর যা যান্ত্রিক গিয়ার পরিবর্তন ছাড়াই সম্পূর্ণ অপারেটিং পরিসর জুড়ে অসীম পরিবর্তনশীল ব্লেড গতি সমন্বয় করতে দেয়। মিড-রেঞ্জ প্রোডাকশন মেশিনে মোটর পাওয়ার সাধারণত 3 কিলোওয়াট থেকে 7.5 কিলোওয়াটের মধ্যে পড়ে; ভারী-শুল্ক কাঠামোগত ইস্পাত মেশিন 11-22 kW মোটর ব্যবহার করতে পারে। VFD শুধুমাত্র প্রতিটি উপাদান প্রকারের জন্য সুনির্দিষ্ট গতি সেটিং সক্ষম করে না বরং সফ্ট-স্টার্ট ক্ষমতাও প্রদান করে যা সরাসরি-অন-লাইনের শক লোডকে সম্পূর্ণ গতিতে শুরু করে ব্লেডের জীবনকে প্রসারিত করে।
ব্লেড গাইড সিস্টেম
ব্লেড গাইড ব্লেডটিকে পাশের দিকে সীমাবদ্ধ করে এবং এটিকে কাটিং লোডের নিচে মোচড় বা বিচ্যুত হতে বাধা দেয়। হাই স্পিড মেশিনে, গাইডগুলি কাটিং জোনের উভয় পাশে অবস্থান করা হয় — উপাদানের মাত্রা যতটা অনুমতি দেয় ওয়ার্কপিসের কাছাকাছি — এবং ব্লেডের পিছনে এবং পাশে সমর্থন করার জন্য শক্ত কার্বাইড সন্নিবেশ বা নির্ভুল বিয়ারিং রোলার ব্যবহার করে। কাছাকাছি এবং আরো সঠিকভাবে গাইড সেট, সোজা কাটা. গাইড সমন্বয় একটি গুরুত্বপূর্ণ রক্ষণাবেক্ষণ কাজ; অকাল ব্লেড ব্যর্থতা এবং তির্যক কাটার প্রধান কারণ জীর্ণ বা ভুলভাবে সংযোজিত গাইড। স্বয়ংক্রিয় CNC মেশিনে, গাইড স্পেসিং প্রায়ই প্রোগ্রাম করা উপাদান ক্রস-সেকশনের সাথে মেলে স্বয়ংক্রিয়ভাবে সামঞ্জস্য করে।
হাইড্রোলিক ভাইস এবং ক্ল্যাম্পিং সিস্টেম
কাটার সময় ভিসটি ওয়ার্কপিসটিকে শক্তভাবে ধরে রাখে। প্রোডাকশন মেশিনে, হাইড্রোলিক ভাইস প্রতিটি কাটা চক্রের শুরুতে স্বয়ংক্রিয়ভাবে নিয়ন্ত্রিত ক্ল্যাম্পিং বল প্রয়োগ করে এবং কাটা শেষ হওয়ার পরে ছেড়ে দেয়। হাইড্রোলিক ক্ল্যাম্পিং ফোর্স সাধারণত 5 থেকে 50 kN পর্যন্ত সামঞ্জস্যযোগ্য হয় যাতে পাতলা-প্রাচীরের টিউবিং থেকে শক্ত কাঠামোগত ইস্পাত বার পর্যন্ত উপাদানগুলিকে মিটমাট করা যায়। কিছু মেশিনে ডুয়াল ভিস রয়েছে - একদিকে একটি স্থির ভিস এবং অন্য দিকে একটি চলমান শাটল ভিস - কাটাগুলির মধ্যে ম্যানুয়াল রিপজিশনিং ছাড়াই একটি বান্ডেল বা ম্যাগাজিন থেকে বার স্টকের স্বয়ংক্রিয় ফিডিং সক্ষম করে৷
কুল্যান্ট সিস্টেম
উচ্চ গতির কাটিয়া ধীর গতির অপারেশনগুলির তুলনায় উল্লেখযোগ্যভাবে বেশি তাপ উৎপন্ন করে। একটি কার্যকর কুল্যান্ট ডেলিভারি সিস্টেম একটি উচ্চ গতির ব্যান্ড করাতে ঐচ্ছিক নয় - এটি রেটেড ব্লেড লাইফ এবং কাট কোয়ালিটি অর্জনের জন্য একটি পূর্বশর্ত। কুল্যান্ট সিস্টেম কাটিং তরল (সাধারণত জলে দ্রবণীয় তেল ইমালসন বা পরিষ্কার কাটিং তেল, উপাদানের উপর নির্ভর করে) সরাসরি ব্লেড-উপাদানের ইন্টারফেসে উভয় ব্লেড গাইডে অবস্থিত অগ্রভাগের মাধ্যমে পাম্প করে। কুল্যান্ট একই সাথে ব্লেডের দাঁতগুলিকে লুব্রিকেট করে, গুলেটগুলি থেকে চিপগুলিকে ফ্লাশ করে এবং ব্লেডের শরীর থেকে তাপ ছড়িয়ে দেয়। চিপ পরিবাহক বা সংগ্রহের ট্রেগুলি কাটিং জোন থেকে সোয়ারফ-বোঝাই কুল্যান্টকে সরিয়ে দেয় এবং এটিকে একটি স্যাম্পে ফিরিয়ে দেয় যেখানে কুল্যান্টের পুনঃপ্রবর্তনের আগে চিপগুলি স্থির হয়ে যায়।
অনুভূমিক উচ্চ গতির ব্যান্ড করাত মেশিনের প্রকার
দ অনুভূমিক ব্যান্ড দেখেছি ক্যাটাগরিতে বেশ কিছু স্বতন্ত্র মেশিন কনফিগারেশন রয়েছে, প্রতিটি বিভিন্ন উৎপাদন ভলিউম, উপাদানের ধরন এবং অটোমেশনের স্তরের জন্য উপযুক্ত। অ্যাপ্লিকেশনের জন্য সঠিক মেশিনের ধরন নির্বাচন করা ব্যয়বহুল অতিরিক্ত- বা কম-নির্দিষ্টকরণ প্রতিরোধ করে।
| মেশিনের ধরন | অটোমেশন লেভেল | সেরা অ্যাপ্লিকেশন | সাধারণ ক্ষমতা |
| আধা-স্বয়ংক্রিয় মাধ্যাকর্ষণ ফিড | সেমি-অটো | চাকরির দোকান, ছোট ব্যাচ কাটিং | 250 মিমি বৃত্তাকার পর্যন্ত |
| আধা-স্বয়ংক্রিয় হাইড্রোলিক ফিড | সেমি-অটো | মিশ্র উপাদানের দোকান, মাঝারি ব্যাচ | 400 মিমি বৃত্তাকার পর্যন্ত |
| সম্পূর্ণ স্বয়ংক্রিয় একক-কলাম | সম্পূর্ণ স্বয়ংক্রিয় | উচ্চ ভলিউম উত্পাদন কাটিয়া | 500 মিমি পর্যন্ত বৃত্তাকার |
| সম্পূর্ণ স্বয়ংক্রিয় ডাবল-কলাম | সম্পূর্ণ স্বয়ংক্রিয় / CNC | ভারী কাঠামোগত ইস্পাত, বড় প্রোফাইল | 1,000 মিমি পর্যন্ত গোলাকার বা বর্গক্ষেত্র |
| বান্ডিল কাটিং ব্যান্ড করাত | সম্পূর্ণ স্বয়ংক্রিয় | টিউব, পাইপ, এবং বার বান্ডিল প্রক্রিয়াকরণ | বান্ডিল প্রস্থ 600 মিমি পর্যন্ত |
| মিটারিং / অ্যাঙ্গেল-কাট ব্যান্ড করাত | আধা/সম্পূর্ণ স্বয়ংক্রিয় | কাঠামোগত ইস্পাত, ফ্রেম, কোণ কাট | 0° থেকে 60° পর্যন্ত কোণ |
ডাবল-কলাম বনাম একক-কলাম ডিজাইন
দ single-column design, where the saw bow pivots on a single vertical post, is the most common configuration for machines up to 400–500 mm capacity. It is mechanically simpler and less expensive but exhibits some bow flex under heavy cutting loads on large cross-sections. The double-column design uses two vertical guide columns — one on each side of the cutting zone — through which the saw bow travels vertically on precision linear guides. This eliminates bow deflection entirely, making it the preferred design for cutting capacities above 500 mm, high-tolerance applications, and production environments where consistent squareness on every cut is non-negotiable.
উচ্চ গতির অনুভূমিক ব্যান্ড করাতের জন্য ব্লেড নির্বাচন
দ blade is the most consumable and performance-critical component of any উচ্চ গতির ব্যান্ড দেখেছি machine . সঠিক ব্লেড নির্বাচন — নির্দিষ্ট উপাদান, ক্রস-সেকশন এবং কাটিংয়ের গতির সাথে মিলে যাওয়া — কাটের গুণমান, ব্লেডের জীবন এবং কাট প্রতি খরচ অন্য যেকোন অপারেশনাল ভেরিয়েবলের চেয়ে বেশি নির্ধারণ করে।
ব্লেড উপাদান বিকল্প
উচ্চ গতির অনুভূমিক ব্যান্ড করাত তিনটি প্রাথমিক ব্লেড উপাদানের একটি ব্যবহার করে। দ্বি-ধাতু ব্লেড সবচেয়ে ব্যাপকভাবে ব্যবহৃত হয়: একটি উচ্চ-গতির ইস্পাত (HSS) দাঁত বিভাগ ইলেক্ট্রন-বিম একটি নমনীয় খাদ ইস্পাত সমর্থনে ঢালাই করা হয়। তারা দাঁতের কঠোরতা, ব্যাকিং নমনীয়তা এবং খরচের একটি চমৎকার ভারসাম্য অফার করে এবং লৌহঘটিত এবং অ লৌহঘটিত ধাতুগুলির সম্পূর্ণ পরিসরের জন্য উপযুক্ত। কার্বাইড-টিপড ব্লেড টাইটানিয়াম, ইনকোনেল, শক্ত স্টিল, ঢালাই আয়রন এবং ফাইবার-রিইনফোর্সড কম্পোজিট - ঘষিয়া তুলিয়া ফেলিতে সক্ষম বা শক্ত উপকরণ কাটার সময় স্ট্যান্ডার্ড বাই-মেটাল ব্লেডের চেয়ে 3-10 গুণ বেশি টুল লাইফ প্রদান করে একটি দ্বি-ধাতুর বডির উপর টাংস্টেন কার্বাইড দাঁতের টিপস ব্যবহার করুন। কার্বন ইস্পাত ব্লেড কাঠ, প্লাস্টিক এবং নন-লৌহঘটিত ধাতুর মতো নরম উপকরণ কাটার জন্য কম গতিতে ব্যবহার করা হয় যেখানে দাঁতের কঠোরতা কম গুরুত্বপূর্ণ এবং খরচ কমানোকে অগ্রাধিকার দেওয়া হয়।
দাঁত পিচ এবং সেট কনফিগারেশন
দাঁতের পিচ - টিপিআই (প্রতি ইঞ্চি দাঁত) বা মিলিমিটার হিসাবে প্রকাশ করা হয় - কাটা উপাদানের ক্রস-সেকশনের উপর ভিত্তি করে নির্বাচন করা হয়। মৌলিক নিয়ম হল যে দাঁত ছিঁড়ে যাওয়া, কম্পন এবং দুর্বল পৃষ্ঠের সমাপ্তি রোধ করার জন্য কাটার সময় অন্তত 3-6টি দাঁত উপাদানটির সাথে যোগাযোগ করা উচিত। পাতলা-প্রাচীরের টিউবিং এবং ছোট-ব্যাসের দণ্ডের জন্য উচ্চতর টিপিআই (10-14 টিপিআই) প্রয়োজন, যখন বড় শক্ত বিলেটগুলি চিপ খালি করার জন্য পর্যাপ্ত গলেট স্থান প্রদান করতে মোটা পিচ (1.5-3 টিপিআই) ব্যবহার করে। পরিবর্তনশীল-পিচ ব্লেড - যেখানে দুটি ভিন্ন পিচের মধ্যে দাঁতের ব্যবধান পর্যায়ক্রমে থাকে - উৎপাদন মেশিনে ব্যাপকভাবে ব্যবহৃত হয় কারণ তারা ধ্রুবক-পিচ ব্লেডের তুলনায় সুরেলা কম্পন এবং কাটিং শব্দ কমায়, ব্লেডের জীবন এবং মেশিনের পরিষেবা জীবন উভয়ই প্রসারিত করে।
উপাদান দ্বারা প্রস্তাবিত ব্লেড গতি
যে উপাদানটি কাটা হচ্ছে তার জন্য সঠিক ব্লেডের গতি নির্ধারণ করা একটি উচ্চ গতির ব্যান্ড করাতের সবচেয়ে গুরুত্বপূর্ণ অপারেটিং পরামিতিগুলির মধ্যে একটি। খুব দ্রুত দৌড়ানো অতিরিক্ত তাপ এবং অকাল ব্লেড ব্যর্থতা উৎপন্ন করে; খুব ধীর গতিতে চলা ফলকের জীবনকে উন্নত না করেই উত্পাদনশীলতা হ্রাস করে। নিম্নলিখিত সারণী সাধারণ নির্দেশিকা প্রদান করে:
| উপাদান | প্রস্তাবিত ব্লেড গতি (মি/মিনিট) | ব্লেড টাইপ |
| কম কার্বন হালকা ইস্পাত | 60-90 | দ্বি-ধাতু |
| স্টেইনলেস স্টীল (304/316) | 30-60 | দ্বি-ধাতু or carbide-tipped |
| টুল ইস্পাত / খাদ ইস্পাত | 20-50 | কার্বাইড-টিপড |
| অ্যালুমিনিয়াম খাদ | 300-600 | দ্বি-ধাতু (coarse pitch) |
| তামা/পিতল | 100-200 | দ্বি-ধাতু |
| টাইটানিয়াম | 15-30 | কার্বাইড-টিপড |
| প্লাস্টিক / HDPE | 300-800 | কার্বন ইস্পাত বা দ্বি-ধাতু |
| শক্ত কাঠ | 400-900 | কার্বন ইস্পাত |
কেনার সময় মূল্যায়ন করার জন্য মূল প্রযুক্তিগত বিশেষ উল্লেখ
তুলনা করার সময় অনুভূমিক উচ্চ গতির ব্যান্ড করাত মেশিনs বিভিন্ন নির্মাতাদের কাছ থেকে, মূল স্পেসিফিকেশনগুলির একটি স্পষ্ট বোঝাপড়া শুধুমাত্র বিপণন দাবির উপর নির্ভর করার পরিবর্তে অর্থপূর্ণ পাশাপাশি মূল্যায়নের অনুমতি দেয়।
- কাটিং ক্ষমতা (বৃত্তাকার / বর্গক্ষেত্র / আয়তক্ষেত্র): দ maximum cross-section dimensions the machine can accept. For example, 350 mm round × 350 mm × 250 mm rectangle. Always verify that the capacity applies to the full range of cut angles if a mitering function is included.
- ব্লেড গতি পরিসীমা (মি/মিনিট): দ minimum and maximum blade velocity. A wider range — such as 20–400 m/min — provides greater material flexibility than a narrow range. Confirm whether the speed control is stepped (discrete gear ratios) or continuously variable via VFD.
- ব্লেডের মাত্রা: সামঞ্জস্যপূর্ণ ব্লেডের দৈর্ঘ্য, প্রস্থ এবং বেধ। ব্লেডের মাত্রা মেশিন-নির্দিষ্ট; কেনার আগে প্রতিস্থাপন ব্লেডের প্রাপ্যতা এবং খরচ নিশ্চিত করুন, বিশেষ করে অ-মানক মাপের জন্য।
- মোটর শক্তি (কিলোওয়াট): ড্রাইভ মোটর শক্তি কাটিং লোডের অধীনে ব্লেডের গতি বজায় রাখার জন্য মেশিনের ক্ষমতা নির্ধারণ করে। ভারী কাঠামোগত অংশগুলির জন্য, উচ্চতর মোটর শক্তি (7.5 কিলোওয়াট এবং তার বেশি) ব্লেড আটকানো এবং অতিরিক্ত গরম হওয়া প্রতিরোধ করে।
- ফিড নিয়ন্ত্রণের ধরন: মাধ্যাকর্ষণ, জলবাহী, বা সার্ভো-নিয়ন্ত্রিত জলবাহী। ধ্রুবক-লোড প্রতিক্রিয়া সহ সার্ভো-নিয়ন্ত্রিত ফিড পরিবর্তনশীল উপাদানের প্রকার এবং ক্রস-বিভাগের জন্য সবচেয়ে সক্ষম বিকল্প।
- ভিস ক্ল্যাম্পিং ফোর্স (kN): উচ্চ ক্ল্যাম্পিং ফোর্স কাটার সময় স্লিপেজ ছাড়াই বড় এবং শক্ত উপকরণ নিরাপদে ধরে রাখতে সক্ষম করে।
- কুল্যান্ট সিস্টেম পাম্প প্রবাহ হার: পর্যাপ্ত কুল্যান্ট প্রবাহ (সাধারণত 10-30 লিটার/মিনিট) উচ্চ কাটিং গতিতে ব্লেড কুলিং এবং চিপ সরিয়ে নেওয়ার জন্য অপরিহার্য।
- নিয়ন্ত্রণ ব্যবস্থা: অপারেটর প্যানেল সহ পিএলসি, টাচস্ক্রিন সহ সম্পূর্ণ সিএনসি, বা ম্যানুয়াল নিয়ন্ত্রণ। সিএনসি মডেলগুলি একাধিক উপাদান প্রিসেটের জন্য প্রোগ্রামেবল কাট দৈর্ঘ্য, পরিমাণ, গতি এবং ফিড রেট স্টোরেজ অফার করে।
আধুনিক হাই স্পিড ব্যান্ড স মেশিনে অটোমেশন বৈশিষ্ট্য
উন্নত স্বয়ংক্রিয়তা হল একটি সংজ্ঞায়িত বৈশিষ্ট্য যা সমসাময়িককে আলাদা করে উচ্চ গতির অনুভূমিক ব্যান্ড করাত মেশিন তাদের পূর্বসূরীদের থেকে। সম্পূর্ণ স্বয়ংক্রিয় CNC মডেলগুলিতে, মেশিনটি সম্পূর্ণ কাট চক্র পরিচালনা করে — উপাদান খাওয়ানো, ভাইস ক্ল্যাম্পিং, ব্লেড ডিসেন্ট, কাট কমপ্লিশন ডিটেকশন, ভিস রিলিজ, পার্ট ইজেকশন এবং হোম পজিশনে ফিরে আসা — কাটগুলির মধ্যে কোনো অপারেটরের হস্তক্ষেপ ছাড়াই। এটি এক অপারেটরকে একযোগে একাধিক মেশিনের তত্ত্বাবধান করতে সক্ষম করে, নাটকীয়ভাবে প্রতি পিস শ্রম খরচ কমিয়ে দেয়।
স্বয়ংক্রিয় উপাদান খাওয়ানো সিস্টেম
স্বয়ংক্রিয় বার ফিডারগুলি একটি সার্ভো-চালিত শাটল ভিস ব্যবহার করে যা বার স্টককে আঁকড়ে ধরে এবং প্রতিটি চক্রের পরে প্রোগ্রাম করা কাটা দৈর্ঘ্য দ্বারা এটিকে অগ্রসর করে। ম্যাগাজিন-স্টাইলের বান্ডিল লোডারগুলি পূর্বের বারটি নিঃশেষ হয়ে গেলে পূর্ব-লোড করা বান্ডেল থেকে নতুন বার বা টিউবগুলিকে কাটিং পজিশনে স্বয়ংক্রিয়ভাবে সূচী করে। এই সিস্টেমগুলি, একটি স্বয়ংক্রিয় সমাপ্ত-পার্ট পরিবাহক বা প্রস্থানের দিকে অংশ সংগ্রাহকের সাথে মিলিত, একটি সম্পূর্ণ অনুপস্থিত কাটিং সেল তৈরি করে যা শুধুমাত্র পর্যায়ক্রমিক উপাদান পুনরায় পূরণের সাথে একটি শিফটের মাধ্যমে ক্রমাগত চলতে সক্ষম।
অভিযোজিত ফিড হার নিয়ন্ত্রণ
অভিযোজিত ফিড রেট কন্ট্রোল — যাকে ধ্রুবক-লোড বা বুদ্ধিমান ফিড নিয়ন্ত্রণও বলা হয় — ক্রমাগত ড্রাইভ মোটর কারেন্টকে প্রতিরোধের জন্য প্রক্সি হিসাবে নিরীক্ষণ করে। যখন মোটর লোড সেটপয়েন্টের উপরে উঠে যায় (ইঙ্গিত করে যে ব্লেডটি খুব আক্রমনাত্মকভাবে কাটছে), সিস্টেম স্বয়ংক্রিয়ভাবে ফিড রেট কমিয়ে দেয়। যখন লোড সেটপয়েন্টের নিচে নেমে যায়, তখন ফিডের হার বেড়ে যায়। এটি উপাদানের কঠোরতা, ক্রস-সেকশন পরিবর্তন (যেমন একটি শক্ত বৃত্তের মধ্যে একটি ফাঁপা টিউব অংশের সম্মুখীন হওয়া) বা ব্লেড পরিধানের অগ্রগতি - একই সাথে ব্লেডের আয়ু এবং কাটার গতি উভয়কেই সর্বাধিক করে তোলে না কেন ব্লেডকে সর্বদা সর্বোত্তম চিপ লোডে কাজ করে।
ব্রোকেন ব্লেড ডিটেকশন এবং সেফটি সিস্টেম
প্রোডাকশন মেশিনে ভাঙা ব্লেড সনাক্তকরণ সেন্সর অন্তর্ভুক্ত করা হয় - সাধারণত প্রক্সিমিটি সুইচ বা ব্লেড টেনশন মনিটর - যা অবিলম্বে কাটা চক্রটিকে থামিয়ে দেয় এবং ব্লেডটি ভেঙে গেলে বা শিথিল হয়ে গেলে একটি অ্যালার্ম তৈরি করে। এটি একটি আলগা ব্লেড থেকে ওয়ার্কপিস, ব্লেড গাইড এবং মেশিনের কাঠামোর ক্ষতি প্রতিরোধ করে এবং দ্রুত ত্রুটি নির্ণয় এবং ব্লেড প্রতিস্থাপন সক্ষম করে। আধুনিক মেশিনে অতিরিক্ত নিরাপত্তা বৈশিষ্ট্যের মধ্যে রয়েছে ম্যানুয়াল অপারেশনের জন্য দুই হাতের নিয়ন্ত্রণের প্রয়োজনীয়তা, কাটিং জোনের চারপাশে হালকা পর্দা, ইন্টারলকড এনক্লোজার গার্ড, এবং হাইড্রোলিক প্রেসার পর্যবেক্ষণ যা করাত ধনুককে নিশ্চিত ভিস ক্ল্যাম্পিং ছাড়াই নিচে নামতে বাধা দেয়।
শিল্প জুড়ে অ্যাপ্লিকেশন
উচ্চ গতির অনুভূমিক ব্যান্ড করাত উত্পাদন এবং ফ্যাব্রিকেশন শিল্পের একটি উল্লেখযোগ্য বিস্তৃত পরিসর জুড়ে প্রাথমিক উপাদান প্রস্তুতির সরঞ্জাম হিসাবে পরিবেশন করে। মেশিনের কার্যত যেকোন কঠিন বা ফাঁপা ক্রস-সেকশন উপাদান পরিষ্কারভাবে এবং দক্ষতার সাথে কাটার ক্ষমতা এটিকে উৎপাদন পরিবেশে সর্বজনীনভাবে প্রযোজ্য মেশিন টুলগুলির মধ্যে একটি করে তোলে।
- ধাতু পরিষেবা কেন্দ্র এবং ইস্পাত স্টকহোল্ডার: বারের স্টক, স্ট্রাকচারাল সেকশন, টিউব এবং পাইপের পূর্ণ মিলের দৈর্ঘ্য থেকে গ্রাহক-নির্দিষ্ট মাপের উচ্চ-ভলিউম কাট-টু-লেন্থ প্রক্রিয়াকরণ। স্বয়ংক্রিয় লাইনে উৎপাদনের হার ছোট-ব্যাসের বারের জন্য প্রতি শিফটে 200-500 কাট ছাড়িয়ে যেতে পারে।
- মহাকাশ এবং প্রতিরক্ষা উত্পাদন: টাইটানিয়াম, অ্যালুমিনিয়াম অ্যালয়, এবং নিকেল সুপারঅ্যালয় বিলেটের স্ট্রাকচারাল কম্পোনেন্ট, ইঞ্জিনের যন্ত্রাংশ এবং ল্যান্ডিং গিয়ার এলিমেন্টে পরবর্তী যন্ত্রের নির্ভুলতা। মেশিনিং স্টক অপসারণ কমানোর জন্য কাটা দৈর্ঘ্য এবং বর্গক্ষেত্রের উপর কঠোর সহনশীলতা অপরিহার্য।
- স্বয়ংচালিত উপাদান উত্পাদন: ইস্পাত এবং অ্যালুমিনিয়াম বার স্টককে ফোরজি করার জন্য ফাঁকা করে কাটা, ইঞ্জিনের উপাদানগুলিতে মেশিনিং, ট্রান্সমিশন যন্ত্রাংশ, সাসপেনশন সদস্য এবং ফাস্টেনার। উচ্চ চক্রের হার এবং সামঞ্জস্যপূর্ণ টুকরা ওজন ডাউনস্ট্রিম ফোরজিং এবং মেশিনিং অপারেশন খাওয়ানোর জন্য গুরুত্বপূর্ণ।
- স্ট্রাকচারাল স্টিল ফ্যাব্রিকেশন: ইস্পাত নির্মাণ প্রকল্পের জন্য দৈর্ঘ্যে এইচ-বিম, আই-বিম, চ্যানেল, কোণ এবং ফাঁপা কাঠামোগত বিভাগ (এইচএসএস) কাটা। অ্যাঙ্গেল ভাইস ক্ষমতা সহ মিটারিং ব্যান্ড করাত সংযোগ কোণ এবং ফ্রেম জয়েন্টগুলি কাটার জন্য বিশেষভাবে মূল্যবান।
- টুল এবং ডাই উত্পাদন: উচ্চ-গতির ইস্পাত এবং খাদ ইস্পাত ব্লক এবং পরবর্তী EDM মেশিনের জন্য রাউন্ড কাটা, নাকাল, এবং তাপ চিকিত্সা ঘুষি, ডাই, এবং ফর্মিং সরঞ্জামগুলিতে।
- প্লাস্টিক এবং কম্পোজিট প্রক্রিয়াকরণ: এক্রাইলিক, এইচডিপিই, নাইলন, পিটিএফই এবং ফাইবার-রিইনফোর্সড প্লাস্টিক প্রোফাইল এবং রডগুলির উচ্চ-গতি কাটা। নন-স্পার্কিং কাটিং অ্যাকশন এবং সামঞ্জস্যযোগ্য গতি অনুভূমিক ব্যান্ড করাতকে অনেক ইঞ্জিনিয়ারিং প্লাস্টিকের জন্য ঘষিয়া তুলিয়া ফেলিতে সক্ষম কাটিং পদ্ধতির চেয়ে পছন্দনীয় করে তোলে।
- আসবাবপত্র এবং কাঠ উত্পাদন: উচ্চ গতির অনুভূমিক ব্যান্ড করাত adapted for wood use cut large timber logs, laminated beams, and hardwood billets with cleaner kerf and less material waste than circular saws for equivalent cross-sections.
সর্বোচ্চ মেশিন আপটাইমের জন্য রক্ষণাবেক্ষণের সর্বোত্তম অনুশীলন
সামঞ্জস্যপূর্ণ প্রতিরোধমূলক রক্ষণাবেক্ষণ হল কর্মক্ষমতা, নির্ভুলতা এবং ব্লেডের জীবন বজায় রাখার একক সবচেয়ে গুরুত্বপূর্ণ কারণ অনুভূমিক উচ্চ গতির ব্যান্ড করাত মেশিন . নিম্নলিখিত অনুশীলনগুলি একটি উত্পাদন পরিবেশের জন্য ন্যূনতম রক্ষণাবেক্ষণ শৃঙ্খলার প্রতিনিধিত্ব করে:
- দৈনিক ব্লেড পরিদর্শন: চিপ বা অনুপস্থিত দাঁত, ব্লেডের পিছনে ফাটল এবং ব্লেড সেট নষ্ট হওয়ার প্রমাণের জন্য প্রতিটি শিফটের শুরুতে ব্লেডগুলি পরীক্ষা করুন। এই লক্ষণগুলি দেখানো একটি ফলক অবিলম্বে প্রতিস্থাপন করা উচিত, ব্যর্থ হওয়া পর্যন্ত চালানো উচিত নয়।
- নির্দেশিকা সন্নিবেশ পরিদর্শন এবং প্রতিস্থাপন: সাপ্তাহিক পরিধানের জন্য কার্বাইড গাইড সন্নিবেশ এবং রোলার বিয়ারিং পরীক্ষা করুন। পরা গাইড ব্লেডের বিচ্যুতিকে অনুমতি দেয় যা অ-বর্গাকার কাট তৈরি করে এবং ব্লেডের ক্লান্তি ত্বরান্বিত করে। দৃশ্যমান ক্ষতির জন্য অপেক্ষা না করে সক্রিয়ভাবে সন্নিবেশগুলি প্রতিস্থাপন করুন।
- ব্লেড টেনশন যাচাইকরণ: মেশিনের টেনশন ইন্ডিকেটর ব্যবহার করে প্রতিটি শিফটের শুরুতে ব্লেডের টান যাচাই করুন। নিম্নচাপযুক্ত ব্লেড ঘুরে বেড়ায়; অতিরিক্ত চাপযুক্ত ব্লেড দ্রুত ক্লান্তি। নির্দিষ্ট ফলকের প্রস্থ এবং বেধের জন্য ব্লেড প্রস্তুতকারকের প্রস্তাবিত টান অনুসরণ করুন।
- কুল্যান্টের ঘনত্ব এবং পরিচ্ছন্নতা: কুল্যান্টের ঘনত্ব (সাধারণত জলে দ্রবণীয় তেলের জন্য 6-10%) প্রতি সপ্তাহে একটি প্রতিসরণ মিটার ব্যবহার করে পরীক্ষা করুন এবং প্রয়োজন অনুসারে টপ আপ করুন। মাসিক বা যখনই ট্র্যাম্প তেল, চিপস, বা ব্যাকটেরিয়া বৃদ্ধির সাথে দূষিত হয় তখন সম্পূর্ণ কুল্যান্ট চার্জ প্রতিস্থাপন করুন। নোংরা কুল্যান্ট শীতল করার দক্ষতা হ্রাস করে এবং ফলকের ক্ষয়কে উত্সাহ দেয়।
- চাকা প্রান্তিককরণ এবং ফলক ট্র্যাকিং: যাচাই করুন যে ব্লেডটি উভয় চাকার মুকুটে কেন্দ্রীয়ভাবে ট্র্যাক করে এবং অপারেশন চলাকালীন চাকার ফ্ল্যাঞ্জের সাথে যোগাযোগ করে না। মিসালাইনড চাকা দ্রুত ব্লেডের পিছনের প্রান্ত পরিধান এবং ক্লান্তি ক্র্যাকিং সৃষ্টি করে। যখনই ব্লেড ট্র্যাকিং সমস্যাগুলি পরিলক্ষিত হয় তখন প্রস্তুতকারকের স্পেসিফিকেশন অনুযায়ী পুনরায় সারিবদ্ধ করুন।
- হাইড্রোলিক সিস্টেম পরিষেবা: প্রস্তুতকারকের প্রস্তাবিত ব্যবধানে (সাধারণত বার্ষিক) জলবাহী তেল এবং ফিল্টারগুলি পরিবর্তন করুন। মাসিক ফুটো জন্য জলবাহী পায়ের পাতার মোজাবিশেষ এবং জিনিসপত্র পরীক্ষা করুন. কার্যকরী সমস্যা সৃষ্টি করার আগে পাম্প পরিধান বা ভালভের অবক্ষয় সনাক্ত করতে সিস্টেমের মূল পয়েন্টগুলিতে হাইড্রোলিক চাপ নিরীক্ষণ করুন।
- ড্রাইভ চাকা এবং আইডলার হুইল বিয়ারিং পরিদর্শন: গোলমাল, রুক্ষতা এবং ত্রৈমাসিক খেলার জন্য হুইল বিয়ারিং পরীক্ষা করুন। ব্যর্থ চাকা বিয়ারিং ব্লেড ট্র্যাকিং অস্থিরতা সৃষ্টি করে এবং, যদি তাড়াতাড়ি ধরা না হয়, তাহলে বিপর্যয়কর ফলক ব্যর্থতা এবং মেশিনের ক্ষতি হতে পারে।
অনুভূমিক উচ্চ গতির ব্যান্ড করাত মেশিনের নেতৃস্থানীয় নির্মাতারা
দ global market for অনুভূমিক ব্যান্ড করাত মেশিনs গভীর প্রকৌশল ঐতিহ্য সহ ইউরোপীয় প্রিমিয়াম ব্র্যান্ড থেকে শুরু করে মধ্য-বাজার মূল্য পয়েন্টে শক্তিশালী মূল্য প্রদানকারী প্রতিযোগিতামূলক এশীয় প্রযোজকদের মধ্যে নির্মাতারা পরিবেশন করেন। ল্যান্ডস্কেপ বোঝা ক্রেতাদের গুণমানের প্রয়োজনীয়তা, পরিষেবার প্রত্যাশা এবং বাজেটের সীমাবদ্ধতার সাথে সরবরাহকারী নির্বাচনকে সারিবদ্ধ করতে সহায়তা করে।
- বেহরিঙ্গার (জার্মানি): ব্যাপকভাবে উচ্চ-পারফরম্যান্স ব্যান্ড করাত মেশিনের জন্য বিশ্বব্যাপী বেঞ্চমার্ক হিসাবে বিবেচিত, বেহরিঙ্গার সর্বাধিক চাহিদাযুক্ত মহাকাশ, স্বয়ংচালিত এবং কাঠামোগত ইস্পাত অ্যাপ্লিকেশনগুলির জন্য সম্পূর্ণ স্বয়ংক্রিয় এবং CNC ব্যান্ড করাত উত্পাদন করে। তাদের এইচবিই এবং এইচবিপি সিরিজের ডাবল-কলাম মেশিনগুলি উচ্চ-ভলিউম উত্পাদন পরিবেশের জন্য স্পেসিফিকেশন রেফারেন্স।
- কাস্তো (জার্মানি): সম্পূর্ণ স্বয়ংক্রিয় করাত এবং স্টোরেজ সিস্টেমে বিশেষজ্ঞ আরেকটি জার্মান প্রস্তুতকারক। Kasto এর KASTOTEC এবং KASTAMILL সিরিজ ইউরোপীয় ধাতু পরিষেবা কেন্দ্র এবং মহাকাশ সরবরাহ চেইনে বিশিষ্ট।
- আমাদা মেশিন টুলস (জাপান): Amada এর HA এবং HFA সিরিজের অনুভূমিক ব্যান্ড করাত এশিয়ান এবং বিশ্বব্যাপী উত্পাদন বাজারে ব্যাপকভাবে ব্যবহৃত হয়। নির্ভরযোগ্যতা, নির্ভুলতা এবং ব্যাপক বিক্রয়োত্তর সমর্থন নেটওয়ার্কের জন্য পরিচিত।
- MEP (ইতালি): ইতালীয় প্রস্তুতকারক ম্যানুয়াল, আধা-স্বয়ংক্রিয় এবং সম্পূর্ণ স্বয়ংক্রিয় অনুভূমিক ব্যান্ড করাতের একটি বিস্তৃত পরিসর তৈরি করে। ইউরোপীয় বানোয়াট এবং ধাতব কাজের বাজারে শক্তিশালী উপস্থিতি।
- DoAll (USA): একটি ঐতিহাসিক আমেরিকান ব্যান্ড উত্তর আমেরিকা জুড়ে কাজের দোকান এবং উত্পাদন পরিবেশের জন্য বিস্তৃত অনুভূমিক মেশিন সহ ব্র্যান্ড দেখেছে।
- কোসেন (তাইওয়ান): উত্তর আমেরিকা, ইউরোপ এবং দক্ষিণ-পূর্ব এশিয়ায় ব্যাপকভাবে বিতরণ করা প্রতিযোগিতামূলক মধ্য-রেঞ্জের আধা-স্বয়ংক্রিয় এবং সম্পূর্ণ স্বয়ংক্রিয় মেশিন সরবরাহ করে অনুভূমিক ব্যান্ড করাতের শীর্ষস্থানীয় তাইওয়ানিজ নির্মাতাদের মধ্যে একজন।
- এভারাইজিং (তাইওয়ান) / ক্লজিং (ইউএসএ — তাইওয়ানিজ OEM): চাকরির দোকান এবং শিক্ষামূলক বাজার বিভাগে জনপ্রিয়, মাঝারি-শুল্ক অ্যাপ্লিকেশনের জন্য কঠিন কর্মক্ষমতা সহ খরচ-কার্যকর অনুভূমিক ব্যান্ড করাত অফার করে।
খরচ বিবেচনা এবং বিনিয়োগের উপর রিটার্ন
মূলধন বিনিয়োগ ক অনুভূমিক উচ্চ গতির ব্যান্ড করাত মেশিন কাটিং ক্ষমতা, অটোমেশন লেভেল এবং ব্র্যান্ডের উৎপত্তির উপর নির্ভর করে বিস্তৃত পরিসরে বিস্তৃত। এশিয়ান নির্মাতাদের থেকে এন্ট্রি-লেভেল সেমি-অটোমেটিক মেশিনগুলি 250 মিমি রাউন্ড পর্যন্ত ক্ষমতার জন্য আনুমানিক USD 8,000-20,000 থেকে শুরু হয়। তাইওয়ানিজ এবং ইউরোপীয় নির্মাতাদের কাছ থেকে সিএনসি নিয়ন্ত্রণ সহ মিড-রেঞ্জ সম্পূর্ণ স্বয়ংক্রিয় একক-কলাম মেশিনের দাম সাধারণত 30,000-80,000 মার্কিন ডলার। 500 মিমি-এর বেশি ধারণক্ষমতার জন্য প্রিমিয়াম জার্মান বা জাপানি নির্মাতাদের হেভি-ডিউটি ডাবল-কলাম সিএনসি মেশিনগুলি স্বয়ংক্রিয় খাওয়ানো এবং পার্ট হ্যান্ডলিং সহ টার্নকি সিস্টেমের জন্য USD 150,000 থেকে USD 500,000 পর্যন্ত হতে পারে।
দ ROI calculation for a production band saw should account for several factors beyond the purchase price. Blade cost per cut is a critical metric: a carbide-tipped blade costing USD 400–800 that produces 5,000–15,000 cuts delivers a blade cost of USD 0.03–0.15 per cut — far lower than the equivalent tooling cost on a cold saw or abrasive cutoff machine. Labor savings from automation are typically the largest ROI driver: a fully automatic line that eliminates two manual positions per shift generates labor savings that frequently pay back the machine investment in 12–36 months in high-labor-cost markets. Energy efficiency, scrap reduction from improved cut accuracy, and downstream machining time savings from better cut quality further strengthen the financial case for premium machine investment.

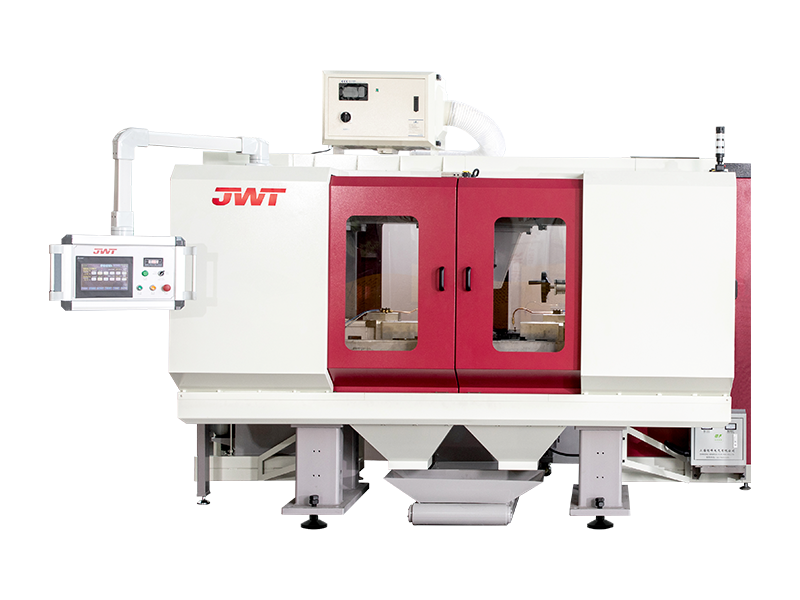
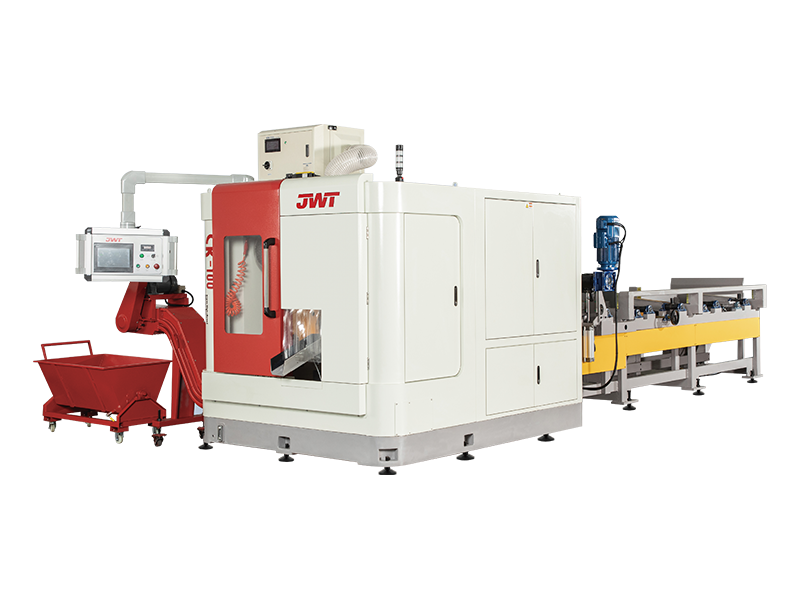
আপনি যদি আমাদের সার্কুলার করাত মেশিন বা উত্পাদন লাইন আগ্রহী হন, আমাদের সাথে পরামর্শ করুন
যোগাযোগের বিবরণ
Zhejiang Jingweite Machine Tool Co.,Ltd.
- No.661 Jiyi রোড, Wanghai হাই-টেক ইন্ডাস্ট্রিয়াল পার্ক, Haiyan, Jiaxing City, Zhejiang প্রদেশ
- TEL:+86-0573-86035661
- E-Mail: [email protected]
পণ্য
দ্রুত লিঙ্ক
মোবাইল টার্মিনাল
